Introducción Cacao en polvo alcalinizado
El sector alimentario industrial depende en gran medida de ingredientes consistentes y de alto rendimiento para mantener la calidad del producto, cumplir con las normas reglamentarias y satisfacer las cambiantes preferencias de los consumidores. Entre estos ingredientes, el cacao en polvo alcalinizado desempeña un papel fundamental como colorante, aromatizante y aditivo alimentario funcional en una amplia gama de aplicaciones, desde panadería y pastelería hasta bebidas y productos lácteos análogos. A medida que la demanda de productos con sabor a chocolate continúa creciendo en todo el mundo, los fabricantes requieren un acceso confiable a ingredientes de cacao estandarizados que funcionen de manera predecible en procesos a
gran escala.En este contexto, la integración de cadenas de suministro sólidas de productos químicos e ingredientes con la inteligencia de mercado se ha convertido en una prioridad estratégica. Las empresas ya no solo buscan cacao como producto básico, sino que buscan socios que puedan proporcionar especificaciones personalizadas, documentación técnica y apoyo logístico. Plataformas como chemtradeasia se han convertido en centros importantes que conectan a los productores de cacao en polvo alcalinizado con los usuarios industriales de todo el mundo, lo que ayuda a equilibrar la calidad, el costo
y la confiabilidad del suministro.Este artículo ofrece una descripción detallada del cacao en polvo alcalinizado para su uso como aditivo alimentario industrial, y examina sus características, atributos de rendimiento, tendencias del mercado y consideraciones relacionadas con la cadena de suministro a escala mundial. Está diseñado para gerentes de compras, desarrolladores de productos, profesionales de la cadena de suministro y cualquier persona involucrada en el abastecimiento de ingredientes a base de cacao para la fabricación de alimentos.
Cómo entender el cacao alcalinizado en polvo en los aditivos alimentarios
Elcacao alcalinizado en polvo, también conocido como cacao procesado en los Países Bajos, se produce tratando las semillas o el licor de cacao natural con una solución alcalina (normalmente carbonato de potasio o carbonato de sodio) antes o después del tostado. Este proceso de alcalinización reduce la acidez, ajusta el pH y afecta significativamente el color, el sabor y la dispersabilidad. El resultado es un cacao en polvo que puede variar de marrón claro a marrón muy oscuro, con un sabor más suave y suave en comparación
con el cacao natural.Desde la perspectiva de los aditivos alimentarios, el cacao en polvo alcalinizado se valora no solo por sus atributos sensoriales sino también por su función funcional en las formulaciones. El ajuste del pH puede mejorar la compatibilidad con los sistemas de fermentación específicos de los productos horneados, influir en las reacciones de Maillard y en el oscurecimiento, e influir en la estabilidad del cacao en las bebidas. Según el grado de alcalinización, los fabricantes pueden adaptar el cacao en polvo para lograr objetivos de color específicos, desde tonos de chocolate claro en las galletas hasta tonos oscuros intensos en galletas o bebidas
de cacao de primera calidad.Los compradores industriales suelen diferenciar entre el cacao natural y el alcalinizado en función de los requisitos de rendimiento. El cacao natural, con un pH de entre 5,0 y 5,8, ofrece un sabor más ácido y fuerte y un color más claro. Por el contrario, el cacao alcalinizado puede alcanzar valores de pH de aproximadamente 6,8 a 8,1, lo que proporciona un sabor más suave y tonos más oscuros. Para el procesamiento de alimentos a gran escala, esta flexibilidad en cuanto al pH y el color hace que el cacao alcalinizado sea la opción preferida en muchas aplicaciones, especialmente cuando son cruciales una apariencia uniforme y un sabor suave.
Especificaciones clave y propiedades funcionales para la industria
Al comprar cacao en polvo alcalinizado como aditivo alimentario, los usuarios industriales se centran en un conjunto definido de especificaciones técnicas. Los parámetros típicos incluyen el contenido de humedad (generalmente inferior al 5%), el contenido de grasa (a menudo del 10 al 12%, del 20 al 22% o más para los grados especiales), el nivel de pH, la distribución del tamaño de las partículas, los límites microbiológicos y el contenido de metales pesados. Estas especificaciones se documentan en las hojas de datos técnicos y están respaldadas por los certificados de análisis de cada lote. Los proveedores confiables, incluidos aquellos a los que se puede acceder a través de chemtradeasia, proporcionan documentación detallada, como la MSDS/SDS, las declaraciones de alérgenos
y la información de origen.Las propiedades funcionales del cacao en polvo alcalinizado están estrechamente relacionadas con estas especificaciones. Por ejemplo, un mayor contenido de grasa mejora la sensación en la boca y la riqueza de los productos con sabor a chocolate, pero puede requerir una manipulación diferente en los procesos de mezcla y extrusión. El pH influye en la solubilidad y la interacción con otros ingredientes: un pH más alto generalmente mejora la dispersabilidad en sistemas acuosos, lo que es crucial para las bebidas instantáneas en polvo y las bebidas listas para beber. El tamaño de las partículas afecta a la textura y a la percepción de la arenosidad; los polvos más finos generalmente producen bebidas y rellenos más suaves, mientras que se pueden usar calidades más gruesas cuando se acepta una textura más rústica.
El color es otro atributo funcional fundamental. Los compradores industriales suelen utilizar medidas colorimétricas (como los valores L*, a*, b*) para garantizar la uniformidad de un lote a otro. El cacao alcalinizado se puede clasificar en grados claros, medios y oscuros, cada uno adecuado para aplicaciones particulares. El cacao ligeramente alcalinizado puede preferirse en las bebidas con chocolate con leche, mientras que los polvos alcalinizados oscuros se utilizan en galletas, obleas y recubrimientos compuestos de primera calidad. La posibilidad de elegir entre estos grados permite a los formuladores optimizar tanto la estética como el costo, especialmente en la producción de gran volumen.
Dinámica de la cadena de suministro mundial y tendencias del mercado
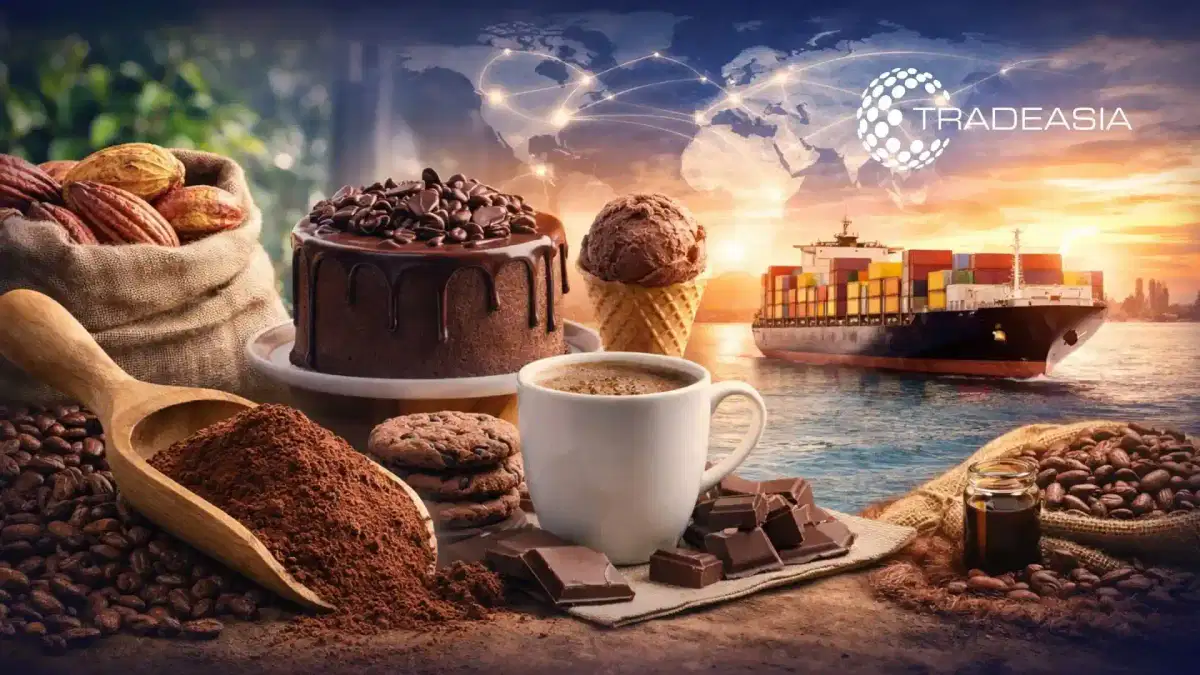
La cadena de suministro mundial del cacao alcalinizado en polvo se basa en la producción inicial de granos de cacao, principalmente en África occidental (Costa de Marfil y Ghana juntas representan más del 60% de la producción mundial de granos de cacao), seguida de centros de procesamiento en Europa, Asia y América Latina. Los granos se convierten en licor, manteca y polvo de cacao, y la alcalinización normalmente la llevan a cabo procesadores especializados. Esta cadena de múltiples etapas es sensible a las condiciones agrícolas, los factores políticos y los requisitos de sostenibilidad, todos los cuales influyen en la disponibilidad y el precio de los derivados del cacao
.Durante la última década, la demanda de productos a base de cacao ha aumentado de manera constante, impulsada por el crecimiento en los mercados emergentes y la diversificación de los alimentos y bebidas con sabor a chocolate. Los informes de investigación de mercado estiman con frecuencia que el mercado más amplio del cacao y el chocolate crecerá a una tasa de crecimiento anual compuesta de un dígito medio, y que Asia-Pacífico y América Latina registrarán un crecimiento del consumo particularmente fuerte. Para los usuarios industriales, esto significa una mayor competencia por el cacao en polvo de alta calidad, así como un énfasis cada vez mayor en la trazabilidad, las certificaciones (como Rainforest Alliance o Fairtrade) y el cumplimiento de las normativas sobre contaminantes como el cadmio y
el plomo.Para sortear esta dinámica, muchos fabricantes recurren a redes comerciales y de distribución integradas, como chemtradeasia, que conectan múltiples orígenes y procesadores con los usuarios finales. Al agregar las opciones de suministro y proporcionar información logística, documental y del mercado, estas plataformas ayudan a mitigar los riesgos relacionados con la dependencia de un solo origen, las interrupciones en los envíos y los cambios normativos. En los últimos años, cuestiones como la congestión portuaria, los cambios en las tarifas de flete y la evolución de las normas de seguridad alimentaria han reforzado la importancia de diversificar las estrategias de abastecimiento y establecer relaciones sólidas con los proveedores activos a nivel mundial.
Aplicaciones industriales y beneficios de la formulación
Elcacao en polvo alcalinizado se usa ampliamente como aditivo alimentario en panadería, confitería, bebidas, análogos lácteos y no lácteos, cereales para el desayuno y productos nutricionales. En aplicaciones de panadería, como tartas, galletas, brownies y bizcochos, el cacao alcalinizado proporciona un rico sabor a chocolate y un color oscuro uniforme. Su pH ajustado se puede combinar con sistemas de fermentación específicos para optimizar el volumen, la estructura de la miga y el desarrollo del color durante la cocción. Muchas formulaciones industriales se basan en cacao alcalinizado de color medio a oscuro para crear productos visualmente atractivos que son sinónimo de placer y calidad superior
.En los sistemas de bebidas, especialmente en las bebidas con cacao instantáneo y las bebidas con chocolate listas para tomar, el cacao en polvo alcalinizado ofrece una mejor dispersabilidad y una sedimentación reducida en comparación con muchos cacaos en polvo naturales. El perfil de sabor más suave es particularmente importante cuando se reducen los niveles de azúcar en respuesta a las tendencias de salud; un cacao menos ácido puede compensar la menor dulzura al proporcionar un sabor más redondo y equilibrado. Los fabricantes de bebidas suelen especificar rangos de pH y tamaño de partículas específicos para garantizar una humectación rápida, una formación mínima de grumos y una suspensión estable tanto en líquidos fríos como calientes
. Losproductos de confitería y los productos lácteos análogos también se benefician de los atributos funcionales del cacao alcalinizado. Se utiliza en recubrimientos compuestos, rellenos, cremas para untar, helados y postres de origen vegetal para lograr un sabor y un color uniformes en todos los lotes. En los productos nutricionales y deportivos, el cacao puede ayudar a enmascarar las notas de proteínas o vitaminas, al tiempo que contribuye a que se perciba una sensación de placer con formulaciones que de otro modo serían funcionales. A través de proveedores y plataformas como chemtradeasia, los fabricantes pueden elegir entre una cartera de calidades de cacao alcalinizado adaptadas a estas necesidades específicas de aplicación, equilibrando los requisitos de rendimiento con la fiabilidad del suministro y los costes.
Conclusión
Para los fabricantes industriales de alimentos, el cacao en polvo alcalinizado representa mucho más que un simple ingrediente aromatizante. Es un aditivo alimentario multifuncional que moldea el color, el sabor, la textura y el comportamiento del proceso del producto en una amplia gama de categorías. Comprender sus especificaciones clave, como el pH, el contenido de grasa, el color y el tamaño de las partículas, es esencial para lograr un rendimiento uniforme en entornos de producción de gran volumen. A medida que las expectativas de los consumidores en cuanto a la calidad, el placer y el atractivo visual siguen aumentando, el papel del cacao alcalinizado en la formulación de productos competitivos
se vuelve cada vez más estratégico.Al mismo tiempo, la complejidad de la cadena de suministro global exige una gestión cuidadosa del abastecimiento y los riesgos. Las fluctuaciones en la producción de granos de cacao, la evolución de las normas de sostenibilidad, las normas de seguridad alimentaria y las interrupciones logísticas pueden afectar a la disponibilidad y al costo. Los usuarios industriales se benefician de trabajar con proveedores y plataformas comerciales con experiencia, como chemtradeasia, que ofrecen fuentes diversificadas, documentación técnica e información sobre el mercado. Al aprovechar estas asociaciones, los fabricantes pueden garantizar un acceso confiable a las calidades apropiadas de cacao en polvo alcalinizado, agilizar las adquisiciones y responder más rápidamente a
las cambiantes condiciones del mercado.Este artículo está destinado únicamente a fines informativos y de conocimiento del mercado y no constituye asesoramiento técnico, de seguridad, reglamentario o profesional. Los usuarios deben verificar de forma independiente toda la información con expertos cualificados, consultar la documentación oficial, como la MSDS/SDS, y las normas pertinentes, y ponerse en contacto con sus proveedores o con nuestro equipo para obtener orientación sobre aplicaciones específicas, condiciones de procesamiento
y requisitos de cumplimiento.